スリット品質を左右する「刃物」― 切断不良の原因と見直したいポイント
フィルム、紙、不織布、箔などのロール材料を、必要な幅に切り分けるスリット工程。
一見すると「材料を切る」というシンプルな工程ですが、切断面の状態はその後の巻取りや加工、最終製品の品質にも関わります。
例えば、
「切断面にバリや毛羽が出る」
「切りくずや粉塵が増えた」
「以前より刃物の交換頻度が高くなった」
「同じ条件なのに切断状態が安定しない」
といった問題が発生することがあります。
こうしたスリット不良は、刃物そのものだけが原因とは限りません。
今回は、スリット品質を左右する主な要素と、刃物を見直す際のポイントについてご紹介します。
スリット品質は「刃物」だけでは決まらない
スリット工程で切断不良が発生すると、まず刃物の摩耗や切れ味を疑うことが多いかもしれません。
もちろん刃物の状態は重要ですが、実際の切断品質には、
・刃物の摩耗状態や刃先形状
・上刃と下刃の位置関係
・クリアランスやオーバーラップ
・材料の厚みや硬さなどの特性
・ウェブ張力
・ライン速度
など、複数の要素が関係します。
例えばシアーカットでは、上刃と下刃のクリアランスやオーバーラップが適切でないと、材料をきれいにせん断できなかったり、刃物の摩耗を早めたりする可能性があります。適切な条件は材料や設備によって異なるため、一律の設定ではなく、加工対象に合わせた調整が重要です。
切断面にバリ・毛羽・粉塵が発生する
スリット工程でよく見られる課題の一つが、切断面のバリや毛羽、切りくず・粉塵です。
刃先が摩耗すると、材料を鋭く切断することが難しくなり、切断面の品質が低下することがあります。
一方、刃物が新しくても、上刃・下刃の位置関係やクリアランス、オーバーラップなどの条件が適切でなければ、良好な切断面が得られない場合があります。
そのため、
「切れ味が悪くなったから、とりあえず刃物を交換する」
だけではなく、刃物の状態とあわせて切断条件そのものを確認することが重要です。
クリアランスとオーバーラップも重要
シアカットでは、上刃と下刃がハサミのように作用して材料を切断します。
このとき重要になるのが、クリアランスとオーバーラップです。
クリアランスは上刃と下刃の横方向の位置関係、オーバーラップは上下の刃がどの程度かみ合うかを示します。
オーバーラップが不足すると十分に切断できない場合がある一方、過大なオーバーラップは刃物の早期摩耗や材料の変形につながることがあります。
「深くかみ合わせれば、よく切れる」というものではありません。
材料の種類や厚み、刃物の形状、設備条件などに合わせて、適切な位置関係を設定する必要があります。
刃物の摩耗は品質だけでなく生産性にも影響する
刃物は使用を続けることで徐々に摩耗します。
切れ味が低下した状態で加工を続ければ、切断面の品質低下だけでなく、刃物交換や再研磨の頻度が増え、設備停止時間にも影響します。
そのため刃物を選定する際には、初期の切れ味だけでなく、
加工する材料との相性、耐摩耗性、必要な切断品質、交換・メンテナンス性
などを総合的に考えることが大切です。
特に連続生産を行うコンバーティング設備では、刃物寿命と安定した切断品質の両立は、生産性を考えるうえでも重要なポイントです。
「刃物を変える」前に確認したいこと
スリット品質に問題が発生した場合には、すぐに刃物だけを交換するのではなく、
いつから問題が発生したのか
を整理してみることも有効です。
例えば、
「新しい材料へ変更してから発生した」
「ライン速度を上げてから発生した」
「刃物を長期間使用してから徐々に悪化した」
「特定のスリット位置だけで発生する」
など、発生条件を整理することで原因を絞り込みやすくなります。
刃物、ホルダー、切断条件、材料、搬送状態などを工程全体で確認することが、安定したスリット品質につながります。
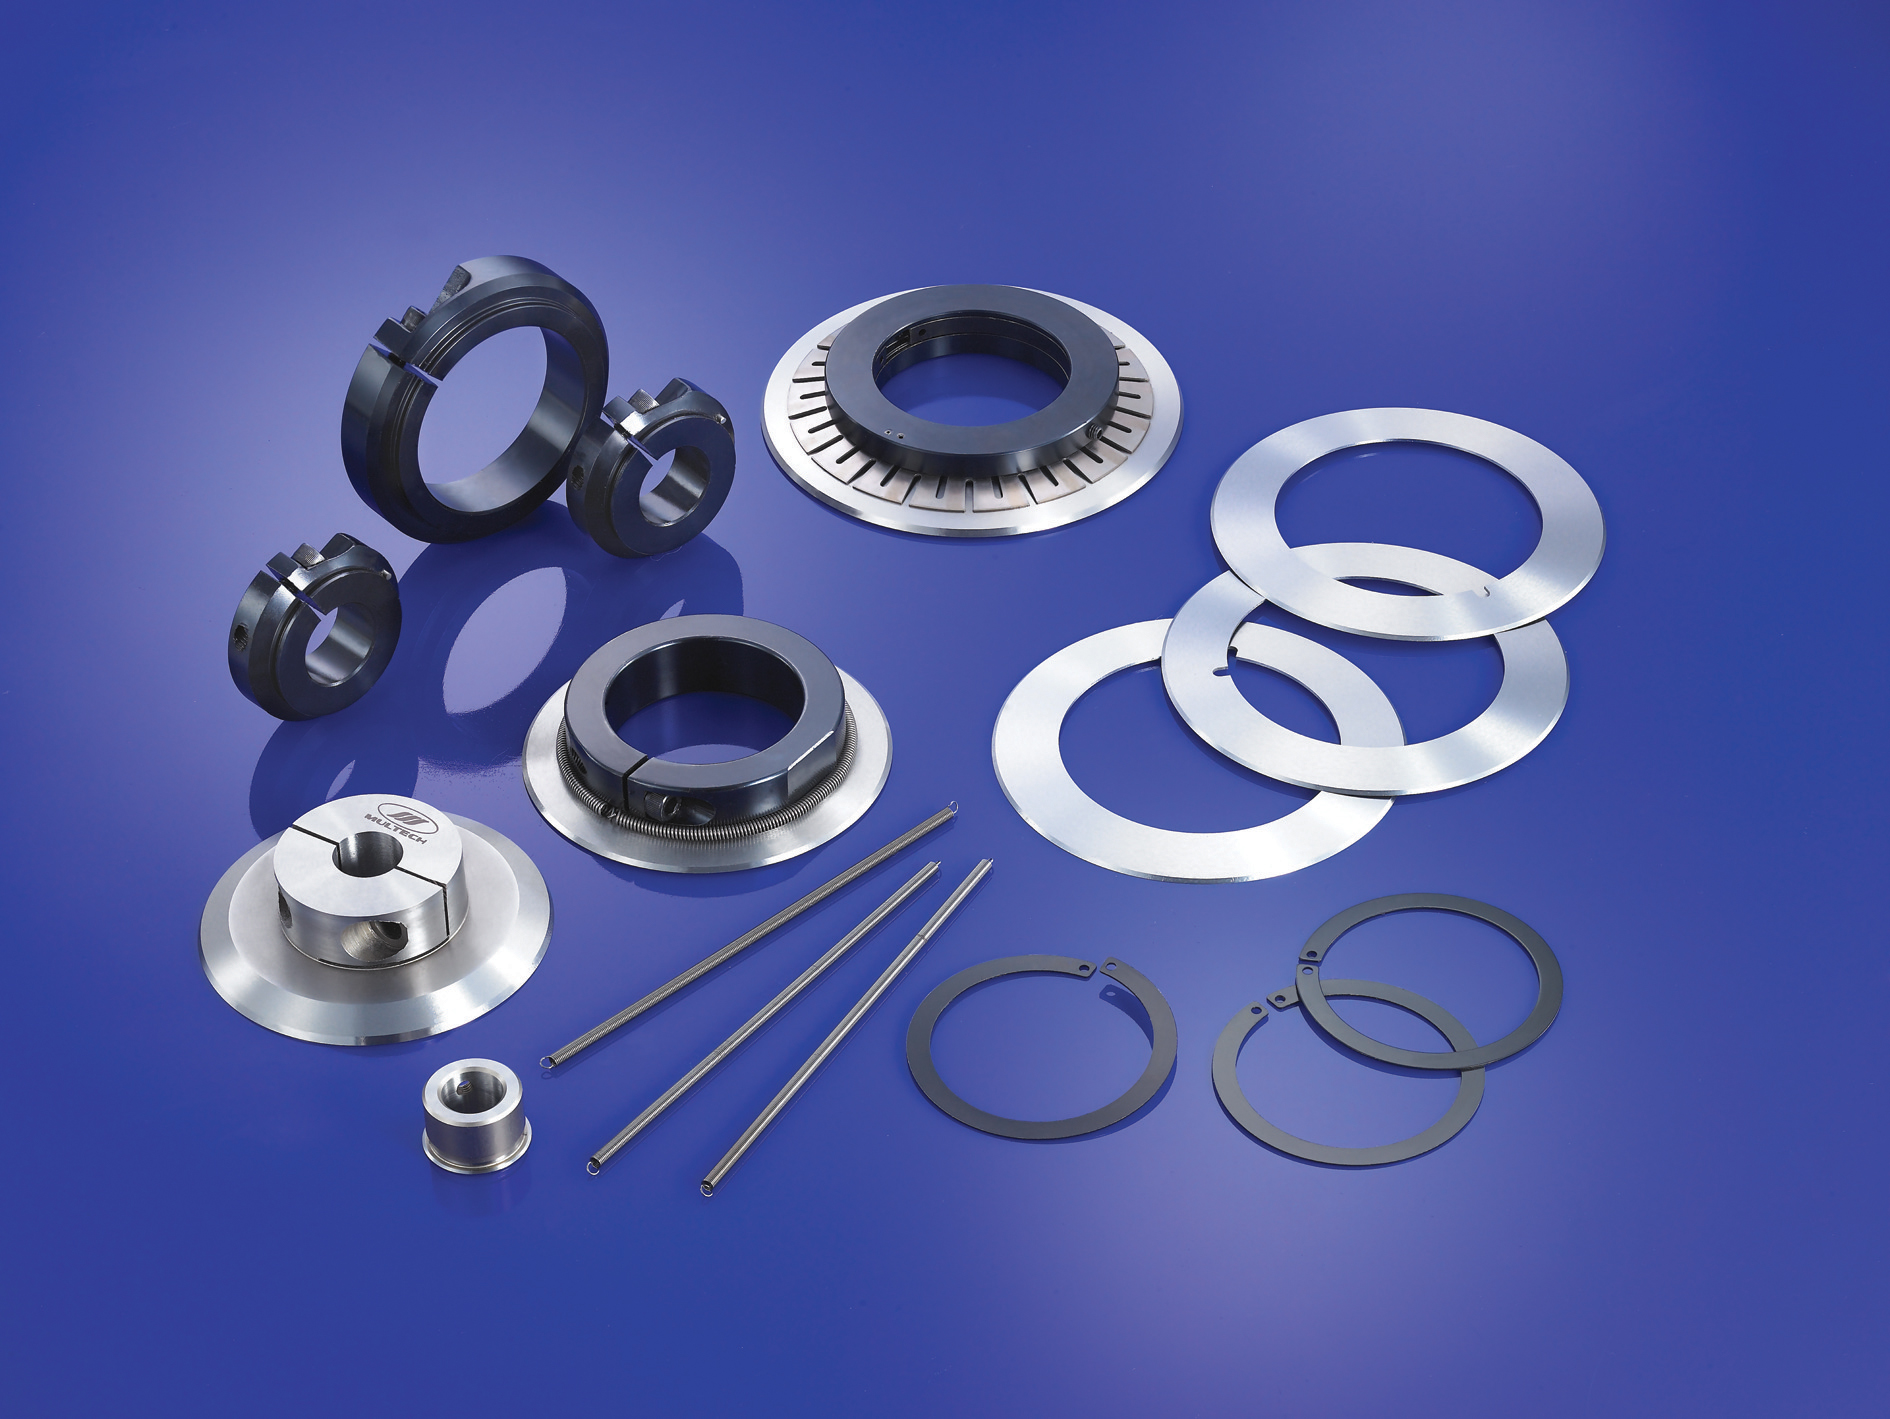
Multechのスリッター用刃物
K Converting Solutionsでは、台湾のMULTECH Machinery Corp.が製造する各種工業用刃物を取り扱っています。
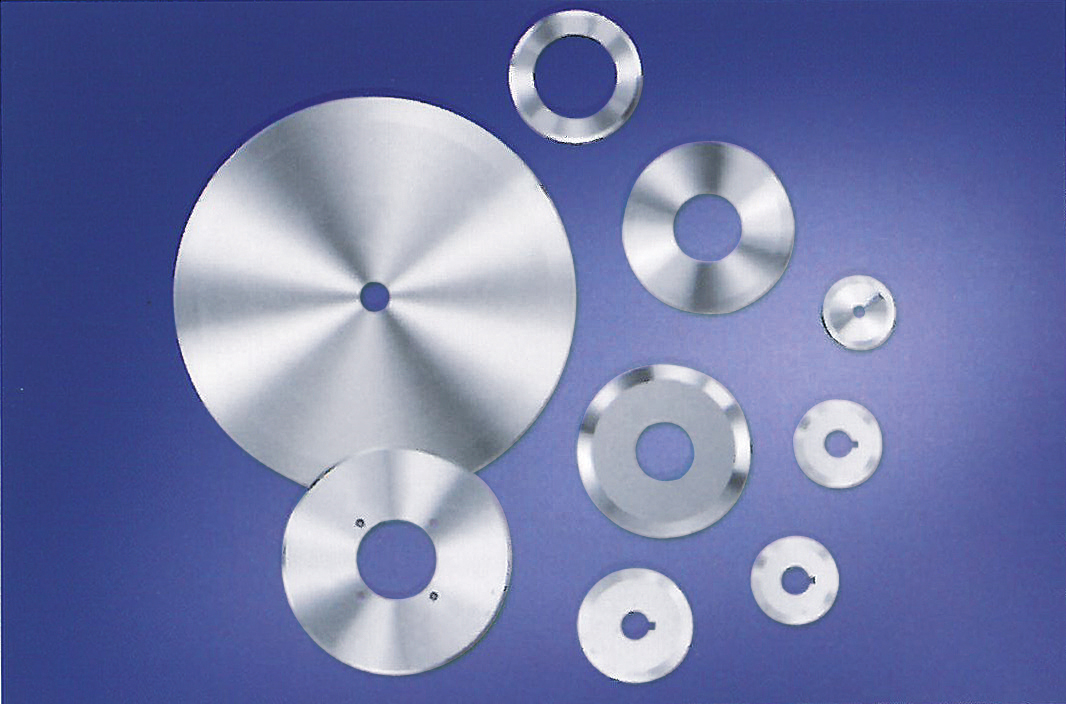
MULTECHでは、薄膜用のスリッター刃をはじめ、円形の上刃・下刃、超硬スリッター刃、プラスチックフィルム用、リチウムイオン電池の正負極材用、銅箔・アルミ箔用など、幅広い用途の刃物を展開しています。
スリットする材料や厚み、現在使用している刃物の寸法、設備仕様などを確認しながら、用途に応じた刃物をご提案いたします。
「現在使用している刃物の代替品を探している」
「刃物の交換頻度を見直したい」
「フィルム・箔などに適したスリッター刃を検討したい」
「図面や現物をもとに刃物を検討したい」
といったご相談がございましたら、お気軽にK Converting Solutionsまでお問い合わせください。