電池電極の乾燥で起きる「バインダーマイグレーション」とは?塗膜内部の偏りと対策
リチウムイオン電池の電極製造では、活物質、導電助剤、バインダーなどを含むスラリーを集電箔に塗工し、乾燥させる工程があります。
乾燥工程は、単にスラリー中の溶媒を除去するだけの工程ではありません。乾燥が進む過程では、溶媒やバインダーの移動、粒子の濃縮、電極内部の構造形成が同時に進行しています。
こうした乾燥中の現象が、最終的な電極の品質に影響する場合があります。
その代表例が、バインダーマイグレーション(Binder Migration)です。
今回は、バインダーマイグレーションが発生する仕組みと、電極品質への影響、乾燥条件を検討する際のポイントについて解説します。
バインダーマイグレーションとは?
バインダーは、電極内の活物質や導電助剤を結び付け、集電箔との密着性を確保する役割を持っています。
塗工直後のスラリーでは、バインダーは溶媒中に溶解または分散しています。しかし、乾燥が進むと、溶媒の移動や粒子の濃縮に伴い、塗膜内部のバインダー分布が変化する場合があります。
特に問題となるのが、バインダーが塗膜表面側へ移動し、表面付近に偏って分布する現象です。
これをバインダーマイグレーションと呼びます。
表面側のバインダー濃度が高くなる一方、集電箔に近い部分ではバインダーが相対的に不足する場合があります。
ただし、すべての電極で同じように発生するわけではありません。バインダーの種類、溶媒、粒子構成、スラリー特性、乾燥条件などによって挙動は異なります。
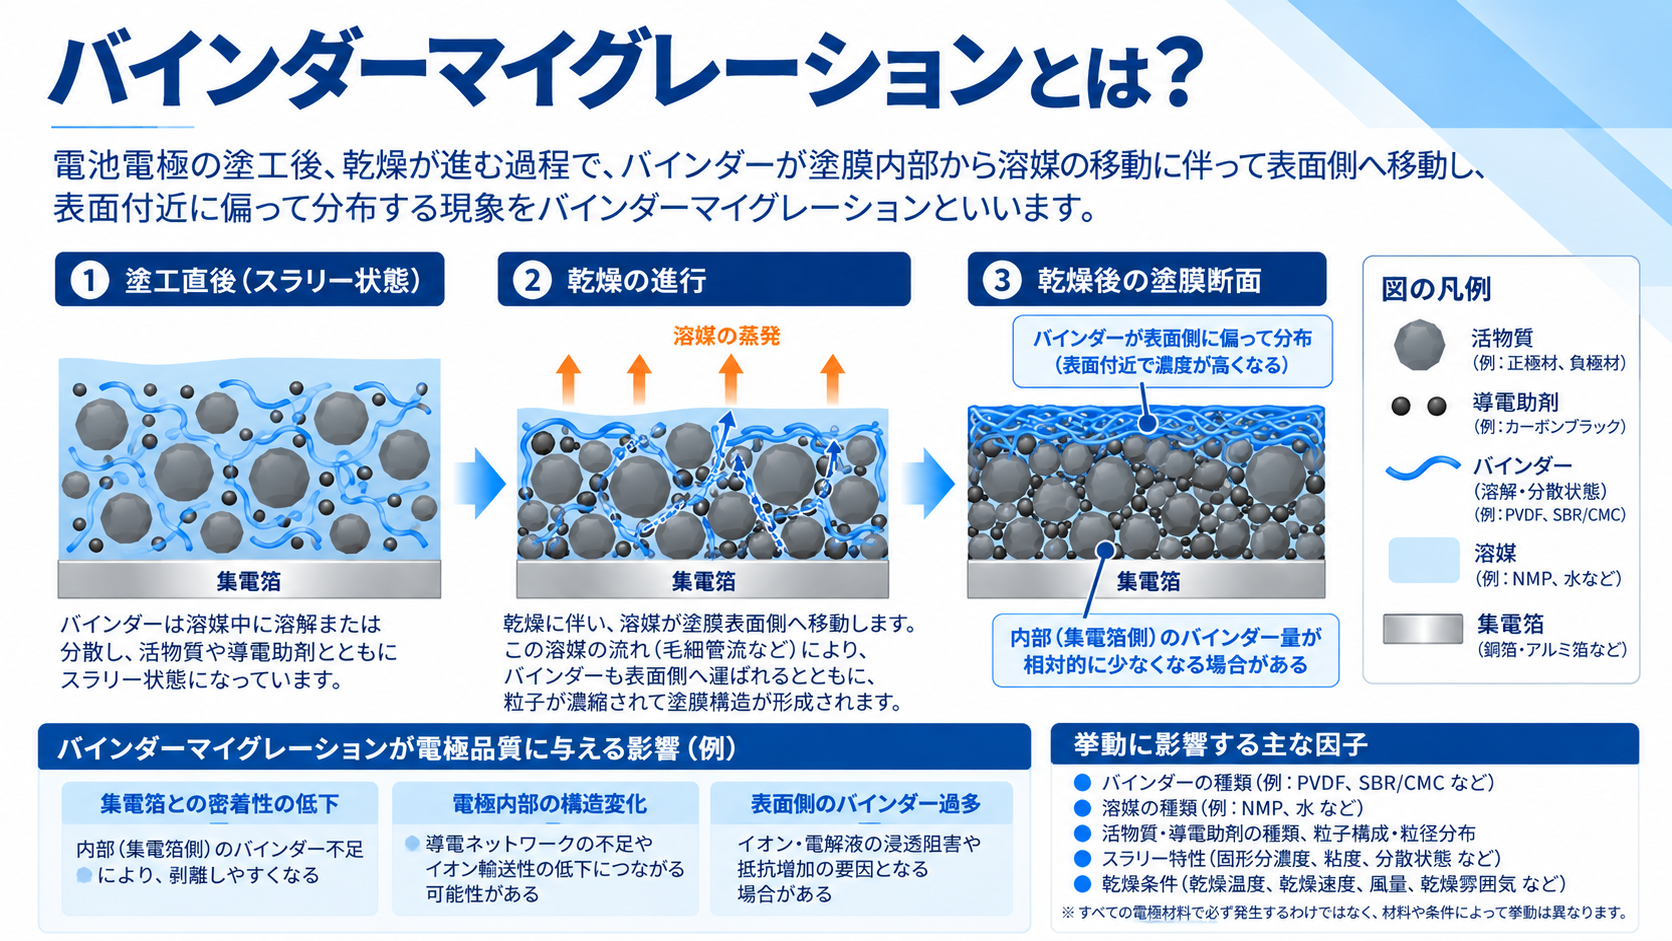
図:塗工直後から乾燥後までのバインダー分布の変化を示した模式図。表面側への偏在を強調したもので、実際に明確なバインダー層が形成されるとは限りません。
なぜ乾燥中にバインダーが移動するのか?
乾燥中の塗膜では、表面から溶媒が蒸発し、塗膜内部から表面側へ溶媒が移動します。
この流れに伴い、バインダーも表面側へ運ばれることがあります。
一方、バインダーには濃度差を緩和する方向へ拡散する働きもあります。
つまり、バインダーの分布は、溶媒の流れによる移動と、バインダー自身の拡散とのバランスによって変化します。
乾燥速度が速く、拡散による均一化が追いつかない条件では、表面側にバインダーが偏りやすくなる場合があります。
また、実際の電極では、バインダーの粒子表面への吸着、粒子の沈降、塗膜の収縮なども関係します。
乾燥中のバインダー移動については、溶媒の移動に伴う輸送と拡散を考慮したモデル研究も報告されています。例えば、Zihrulら(2023)は、乾燥過程におけるバインダー分布の変化を数値モデルによって検討しています[1]。
このように、バインダーマイグレーションは複数の現象が関係するため、乾燥温度だけで説明することはできません。
バインダーの偏りは電極品質にどう影響する?
バインダーマイグレーションによって懸念される問題の一つが、電極層と集電箔の密着性の低下です。
集電箔付近のバインダーが不足すると、電極層が剥離しやすくなる可能性があります。
また、バインダーの分布が不均一になることで、電極内部の構造や電気化学的な特性にも影響する場合があります。
例えば、導電ネットワークの形成状態が変化したり、表面側に偏在したバインダーが電解液の浸透やイオン輸送に影響したりする可能性があります。
これらは、電極の抵抗や電池性能に関係する要因となります。
乾燥中のバインダー移動と電極構造の関係については、Fontら(2018)によるモデルと実験の比較研究[2]などでも検討されています。
ただし、影響の程度や現れ方は、電極材料やバインダーの種類、配合条件によって異なります。
重要なのは、塗膜表面が十分に乾いていることと、内部に適切な電極構造が形成されていることは、必ずしも同じではないという点です。
乾燥速度を上げれば生産性も上がる?
R2Rによる電極製造では、生産性向上のためにライン速度を上げたり、乾燥炉の能力を高めたりすることが検討されます。
しかし、乾燥時間を短縮するために熱風温度や風速を上げると、溶媒の蒸発速度が変化し、バインダー分布に影響する可能性があります。
一般に、乾燥速度が速くなると、溶媒の移動に伴うバインダーの輸送が拡散による均一化を上回り、表面側への偏在が生じやすくなる場合があります[1][2]。
一方、乾燥速度を遅くすれば必ず品質が向上するわけでもありません。
乾燥時間が長くなれば、生産性やエネルギー消費への影響も大きくなります。
また、乾燥温度はバインダーの移動だけでなく、材料の物性や集電箔との界面状態にも影響する可能性があります。
したがって、乾燥工程では、生産性と塗膜品質を両立できる条件を見つけることが重要になります。
乾燥条件は「温度」だけで決まらない
乾燥条件を検討する際、乾燥炉の設定温度は重要な管理項目の一つです。
しかし、同じ設定温度であっても、熱風の風速や排気条件、塗工量、ライン速度などが異なれば、塗膜の乾燥挙動は変化します。
また、乾燥中の塗膜温度は、溶媒の蒸発による冷却などの影響を受けるため、乾燥炉内の空気温度と常に一致するわけではありません。
そのため、設定温度だけでなく、塗膜が実際にどのような温度変化を経験し、どのような速度で溶媒を失っていくのかを考えることが重要です。
例えば、最終的な残留溶媒量が同程度でも、乾燥途中の温度や溶媒濃度の変化が異なれば、形成される膜構造が異なる可能性があります。
こうした乾燥過程の時間的な変化を把握する視点は、塗膜内部の構造形成を理解するうえでも役立ちます。
多段乾燥という考え方
乾燥条件を最適化する方法の一つに、乾燥炉を複数のゾーンに分け、温度や風量を段階的に調整する方法があります。
例えば、乾燥初期に急激な溶媒蒸発を抑え、その後のゾーンで必要な乾燥能力を確保する方法が考えられます。
乾燥条件を時間的に変化させることで、バインダー分布と乾燥時間の両立を目指す研究も行われています[2]。
また、近赤外線加熱を利用した多段乾燥プロファイルについて、特定の電極材料を対象に生産性と品質の両立を検討した研究も報告されています[3]。
ただし、最適な乾燥プロファイルは、スラリーの配合や塗工量、溶媒、電極厚みなどによって異なります。
多段乾燥を採用すれば必ずバインダーマイグレーションを抑制できるわけではありません。
乾燥後の残留溶媒量だけでなく、バインダー分布や密着性などの評価結果を踏まえ、条件を検討する必要があります。
研究開発から量産化へ移行する際の注意点
ラボスケールで良好な電極が得られていても、量産設備で同じ品質を再現できるとは限りません。
実験室での乾燥と量産設備での連続乾燥では、加熱方法、熱風の当たり方、乾燥時間などが異なるためです。
また、量産設備ではライン速度や塗工幅、乾燥炉の構造によって、塗膜が経験する乾燥過程も変化します。
そのため、研究開発から量産化へ移行する際には、乾燥炉の設定温度を合わせるだけでなく、乾燥中の塗膜温度や溶媒の減少過程、乾燥後の膜構造を総合的に評価することが重要です。
例えば、乾燥後の外観や残留溶媒量だけでなく、集電箔との密着性、塗膜断面の状態、必要に応じた成分分布の分析などを組み合わせることで、乾燥条件の影響を把握しやすくなります。
必要に応じて、パイロットスケールのR2R設備で連続塗工・乾燥条件を確認することも、量産化に向けた検討方法の一つです。
まとめ
バインダーマイグレーションは、電池電極の乾燥中に生じるバインダー分布の変化であり、集電箔との密着性や電極内部の構造、電池性能に影響する可能性があります。
その発生には、溶媒の移動やバインダーの拡散、粒子構造、乾燥条件など、複数の要因が関係します。
乾燥工程では、単に溶媒を速く除去するのではなく、塗膜内部でどのような変化が起きているのかを考慮することが重要です。
特に既存設備の高速化や新しい電極材料への切替え、研究開発から量産化への移行では、塗工条件と乾燥条件を一体で見直す視点が求められます。
塗工・乾燥プロセスの研究開発、設備検討について
K Converting Solutionsでは、infinityPVのR2Rラボコーターを取り扱うほか、用途や開発条件に応じたラボ設備の新規製作・既存設備の改造にも対応しています。
研究開発段階での塗工プロセスの検討から、量産化を見据えた設備構成のご相談まで、お客様の課題に応じたご提案を行っています。
R2R設備や塗工・乾燥工程に関するお困りごとがございましたら、お気軽にお問い合わせください。
参考文献
[1]Zihrul, C. et al. (2023). Model Development for Binder Migration within Lithium-Ion Battery Electrodes during the Drying Process. Batteries, 9(9), 455.
[2]Font, F. et al. (2018). Binder migration during drying of lithium-ion battery electrodes: Modelling and comparison to experiment. Journal of Power Sources.
[3]Altvater, A. et al. (2024). Application of Multistage Drying Profiles for Accelerated Production of Li-Ion Battery Anodes Using Infrared Radiation. Energy Technology.